 EN

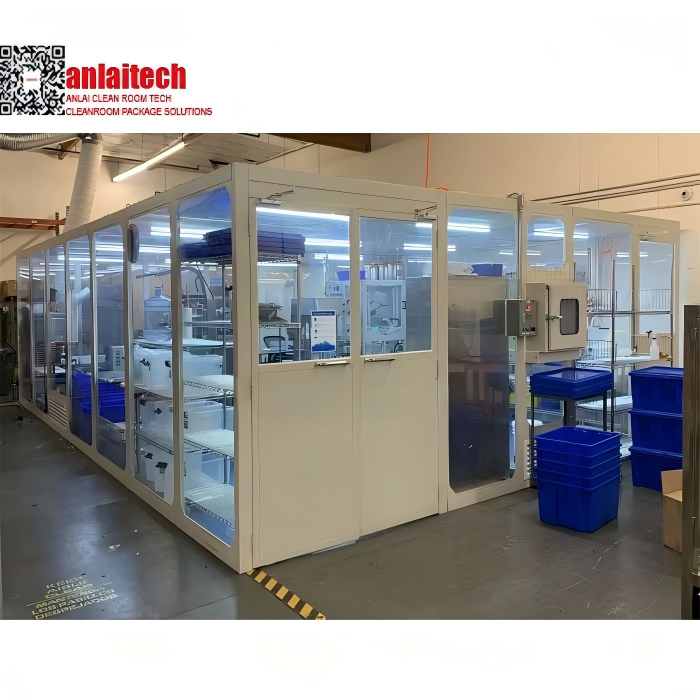
Die Auswahl des richtigen modularen Reinraumsystems für pharmazeutische Anwendungen ist entscheidend, um strenge GMP-Anforderungen zu erfüllen und Ausfallzeiten zu minimieren. Dieser Artikel bietet Einblicke, wie anlaitech reinraum der Klasse 8 modulare Systeme an die besonderen Anforderungen der pharmazeutischen Industrie angepasst werden können, um Konformität und Effizienz in Ihren Betriebsabläufen sicherzustellen. Wir beleuchten wesentliche Auswahlkriterien, geben Installationsanleitungen und erläutern häufig auftretende Probleme – damit Einkaufsmanager und Anlageningenieure fundierte Entscheidungen treffen können.
Was sollten Sie bei der Auswahl eines modularen Reinraumsystems für die Pharmaindustrie beachten?
Bei der Auswahl eines modularen Reinraums für pharmazeutische Anwendungen müssen mehrere entscheidende Faktoren berücksichtigt werden, um die Einhaltung der Good-Manufacturing-Practice-Richtlinien (GMP) und eine hohe betriebliche Effizienz sicherzustellen.
Zunächst ist die Klassifizierung des Reinraums von zentraler Bedeutung. Verschiedene Klassen (z. B. ISO 5, ISO 7) legen die maximal zulässige Anzahl an Partikeln in der Luft fest. Pharmazeutische Produktionsstätten müssen den erforderlichen Reinheitsgrad anhand der jeweiligen Prozesse und hergestellten Produkte bewerten.
Als Nächstes ist die Wahl der Materialien für den Aufbau des modularen Reinraums zu prüfen. Edelstahl sowie nichtporöse, chemisch beständige Materialien sind aufgrund ihrer Langlebigkeit und einfachen Reinigungsmöglichkeit bevorzugt. Die Materialauswahl beeinflusst unmittelbar die Fähigkeit des Reinraums, die erforderliche Sauberkeit aufrechtzuerhalten und Kontaminationen zu verhindern.
Zusätzlich ist die Integration in bestehende Systeme entscheidend. Stellen Sie sicher, dass das Design mit den aktuellen Klimaanlagen kompatibel ist und energieeffiziente Prinzipien berücksichtigt, wodurch die Betriebskosten erheblich gesenkt werden können.
Schließlich sind Anpassungsmöglichkeiten unverzichtbar. Käufer sollten ihre spezifischen Anforderungen mit den Lieferanten besprechen, um den Reinraum-Modulbau nach ihren individuellen Prozessen anzupassen – etwa hinsichtlich Grundriss, Geräteplatzierung und Luftströmungsdynamik.
Wie erfüllen Reinraum-Modulbauten die GMP-Anforderungen für die Pharmaindustrie?
Reinraum-Modulbauten sind so konzipiert, dass sie die GMP-Anforderungen durch mehrere zentrale Merkmale erfüllen. Erstens gewährleistet ihre Konstruktion eine kontrollierte Umgebung und minimiert damit das Kontaminationsrisiko. Der Einsatz von Hochleistungs-Partikel-Filtern (HEPA) sowie eine sachgerechte Luftstromführung sind entscheidende Komponenten, um die erforderlichen Reinheitsstufen zu erreichen.
Darüber hinaus erleichtern diese modularen Systeme die Reinigung und Wartung. Glatte Oberflächen, abgerundete Ecken und minimale Fugen verringern die Flächen, auf denen Kontaminanten sich ansammeln können. Diese Gestaltungsüberlegung ist entscheidend, um die Einhaltung der Vorschriften während des Betriebs sicherzustellen, insbesondere in Umgebungen, in denen empfindliche pharmazeutische Produkte verarbeitet werden.
Die Temperatur- und Feuchtigkeitskontrolle innerhalb pharmazeutischer Reinraum-Module spielt ebenfalls eine bedeutende Rolle bei der Erfüllung der GMP-Anforderungen. Die Aufrechterhaltung bestimmter Umgebungsbedingungen ist entscheidend für die Stabilität und Wirksamkeit von Arzneimitteln. Fortschrittliche Überwachungssysteme liefern Echtzeitdaten, um sicherzustellen, dass diese Parameter innerhalb der geforderten Grenzwerte bleiben, was die Einhaltung regulatorischer Standards weiter unterstützt.
Wo lassen sich zuverlässige Anbieter für pharmazeutische Reinraum-Module beschaffen?
Die Suche nach einem zuverlässigen Lieferanten für Reinraum-Modulsysteme erfordert eine sorgfältige Bewertung. Beginnen Sie damit, Lieferanten mit nachgewiesener Erfahrung im pharmazeutischen Sektor zu recherchieren. Achten Sie auf Hersteller, die bereits erfolgreich Projekte für multinationale Unternehmen abgeschlossen haben, da diese Erfahrung häufig mit branchenspezifischem Know-how und Leistungsfähigkeit einhergeht.
Fordern Sie Referenzen und Fallstudien an, um die bisherige Leistung des Lieferanten zu bewerten. Ein Unternehmen wie Anlaitech, mit umfangreicher Expertise in iSO 7 Klasse 10000 Reinraum klimatisierung und Luftreinigung, stellt einen starken Kandidaten dar, insbesondere angesichts seiner langjährigen Erfahrung in verschiedenen Hochtechnologiebereichen, darunter Biopharmazeutika.
Überprüfen Sie zudem Zertifizierungen sowie die Einhaltung relevanter Branchenstandards. Lieferanten müssen nachweisen können, dass ihre Qualitätskontrollprozesse gewährleisten, dass ihre Produkte strengen regulatorischen Anforderungen entsprechen.
Berücksichtigen Sie schließlich auch Lieferanten, die Individualanpassungsoptionen anbieten, da diese Flexibilität entscheidend sein kann, um spezifische Anforderungen der Anlage zu erfüllen.
Installationsanleitung für Reinraum-Module in pharmazeutischen Anlagen
Eine fachgerechte Installation von Reinraum-Modulen ist entscheidend, um Funktionalität und Konformität mit den GMP-Vorschriften sicherzustellen. Beginnen Sie mit einer gründlichen Bewertung des Installationsstandorts, einschließlich genauer Messungen und einer Analyse der vorhandenen Infrastruktur, um die Kompatibilität zu bestätigen.
Beauftragen Sie ein Team von Fachleuten mit Erfahrung im Reinraumbau für den Installationsprozess. Qualifizierte Techniker müssen die Installation überwachen und sicherstellen, dass alle Komponenten gemäß den Spezifikationen montiert werden und dass die Luftströmungsmuster optimiert sind.
Während der Installation prüfen Sie die Dichtheit von Dichtungen und Fugen. Jegliche Lücken oder Undichtigkeiten können die Leistung des Reinraums beeinträchtigen. Führen Sie Drucktests durch und validieren Sie die Luftströmungsmuster, bevor Sie mit der Installation von Geräten fortfahren.
Die Schulung des Personals zu den betrieblichen Protokollen ist ebenso wichtig. Stellen Sie sicher, dass das Personal versteht, wie die Reinraumumgebung zu wahren ist – einschließlich der Reinigungsverfahren und der Überwachungssysteme. Diese Schulung hilft, Ausfallzeiten zu minimieren und die Einhaltung der Vorschriften nach der Installation sicherzustellen.
Häufig auftretende Probleme mit modularen Reinräumen in der Pharmaindustrie
Auch bei sorgfältiger Planung können Probleme mit modularen Reinräumen im pharmazeutischen Umfeld auftreten. Eine häufige Herausforderung besteht darin, die gewünschte Reinheitsstufe aufrechtzuerhalten. Regelmäßige Überwachung und Validierung der HEPA-Filter sowie der Luftströmungsmuster sind unerlässlich, um potenzielle Probleme frühzeitig zu erkennen.
Ein weiteres Problem ist die Kompatibilität der Geräte. Stellen Sie sicher, dass sämtliche innerhalb des Reinraums eingesetzte Maschinen für Hochleistungsumgebungen ausgelegt sind. Inkompatible Geräte können zu Ineffizienzen und erhöhten Kontaminationsrisiken führen.
Zusätzlich sollten Käufer sich des möglichen Auftretens menschlicher Fehler bewusst sein. Eine strikte Einhaltung der SOPs (Standard Operating Procedures) sowie regelmäßige Schulungen des Personals können Risiken im Zusammenhang mit menschlichen Faktoren mindern.
Berücksichtigen Sie schließlich den Lebenszyklus des modularen Reinraums. Im Laufe der Zeit können Materialien altern und dadurch die Leistung beeinträchtigen. Erstellen Sie einen Wartungsplan für Ihren Anlaitech, 1k-Reinraum der Inspektionen und erforderliche Reparaturen umfasst, um Lebensdauer und Funktionalität des Reinraums zu verlängern.
Indem pharmazeutische Unternehmen diese häufig auftretenden Probleme proaktiv angehen, können sie eine konforme und effiziente Reinraumumgebung aufrechterhalten, die den sich ständig weiterentwickelnden Branchenstandards entspricht.
Inhaltsverzeichnis
- Was sollten Sie bei der Auswahl eines modularen Reinraumsystems für die Pharmaindustrie beachten?
- Wie erfüllen Reinraum-Modulbauten die GMP-Anforderungen für die Pharmaindustrie?
- Wo lassen sich zuverlässige Anbieter für pharmazeutische Reinraum-Module beschaffen?
- Installationsanleitung für Reinraum-Module in pharmazeutischen Anlagen
- Häufig auftretende Probleme mit modularen Reinräumen in der Pharmaindustrie


